

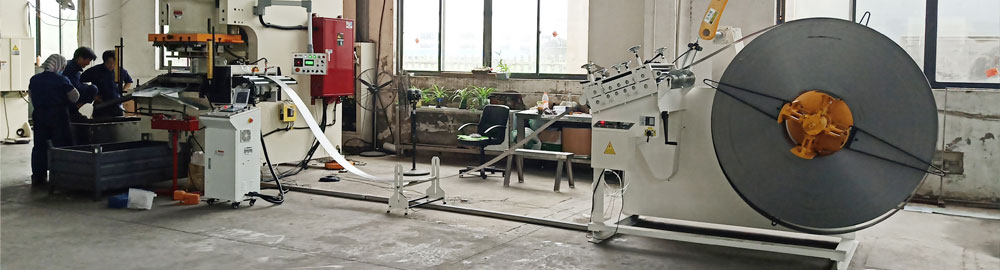
——"晋志德机械"专注于开卷机、矫正机等自动化
设备的研发生产。
专注、专业、高品质!
冲床配开卷机不能只看材料宽度,还需要结合卷料材质、厚度、单卷重量、内径、外径,以及冲床速度和送料步距综合判断。晋志德在为客户配置开卷机时,通常会先确认这些参数,再确定设备承重、宽度、动力方式和辅助装置,避免设备规格与实际生产不匹配。
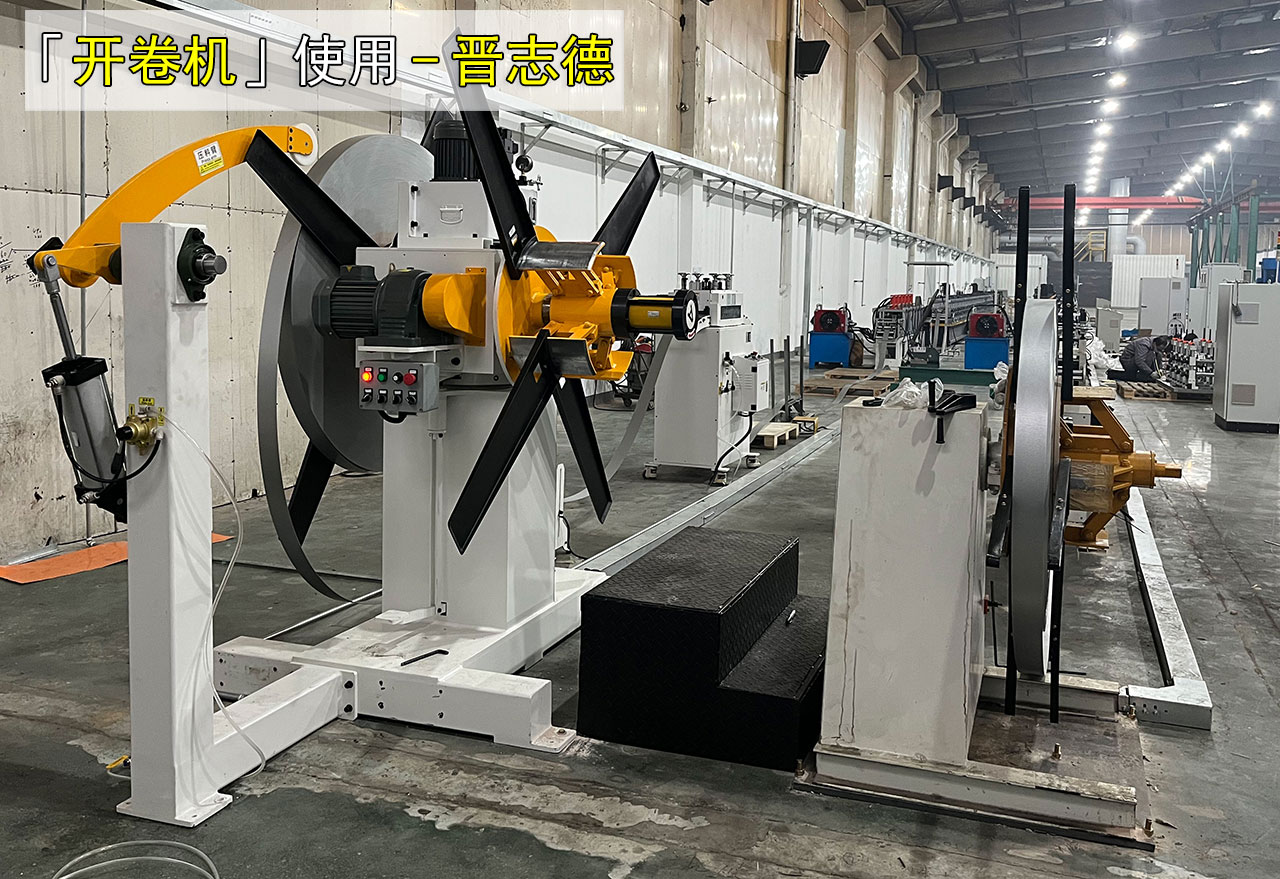
1、材料宽度决定开卷机的宽度规格
开卷机的有效承料宽度要大于实际卷料宽度,并预留一定调整空间。例如常用材料宽度为300mm、500mm或800mm,就需要根据日常使用范围选择对应规格。如果后续还会加工更宽的材料,也应提前考虑,但不建议预留过多,以免增加设备尺寸和投入。
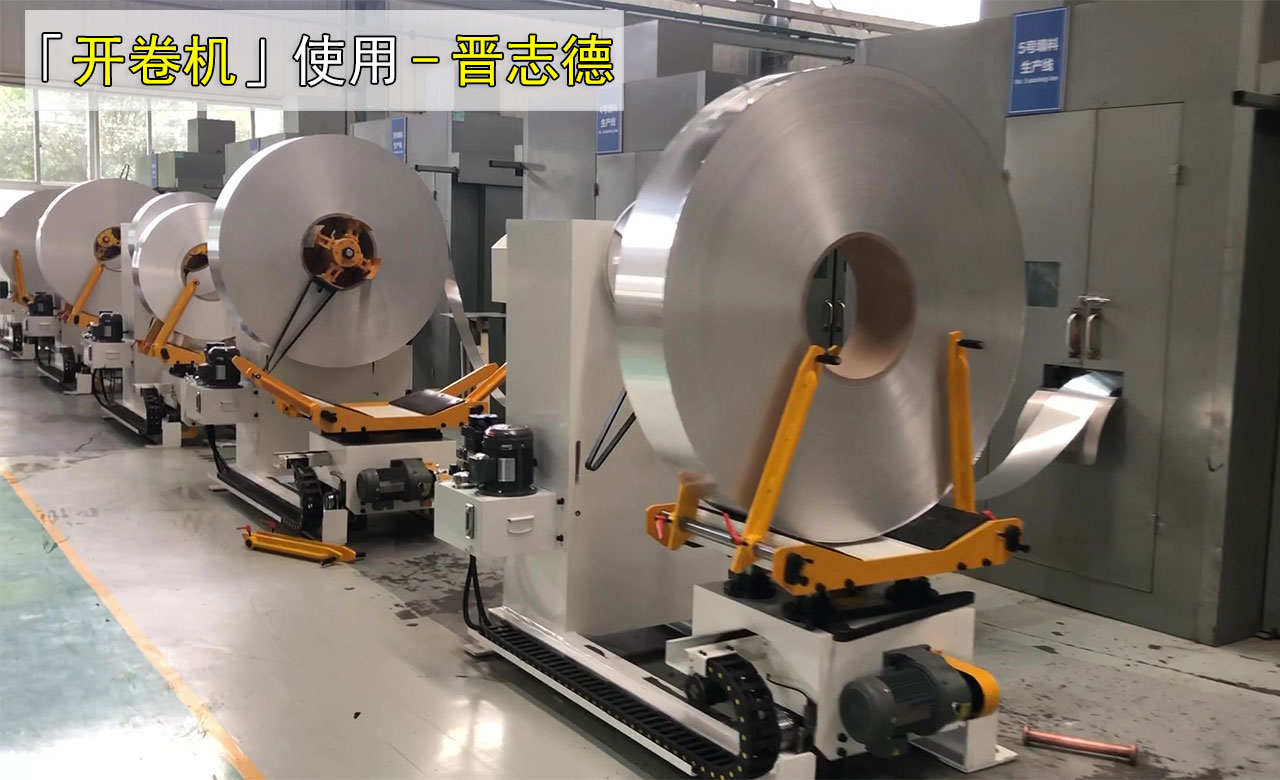
2、材料厚度影响开卷方式和压料配置
薄板材料柔软,放卷相对容易;中厚板、高强度钢带回弹力较大,拆除包装带后容易松卷。这类材料可根据情况配置压料臂,在装卷和放卷过程中压住卷料外圈,让材料逐步释放,也能降低材料突然散开带来的操作风险。
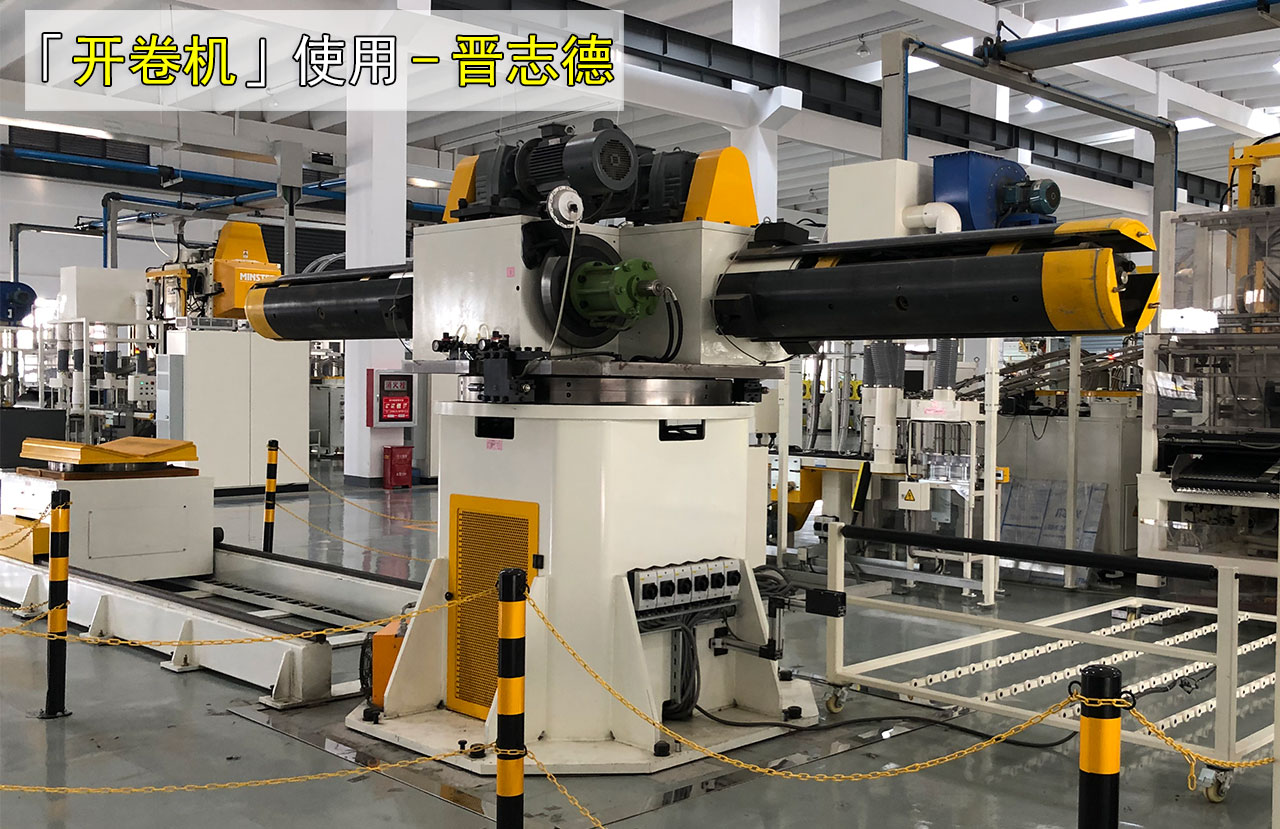
3、卷料重量决定开卷机承重等级
开卷机常见承重有500kg、1吨、2吨、3吨、5吨及更高规格,应根据单卷实际重量选择。同时还要确认卷料内径和外径,确保内径处于涨缩卷筒适用范围内,外径不会超出设备承料空间。对于5吨以上或外径较大的卷料,可考虑配置气动蝶式刹车,改善惯性带来的放卷抖动和材料堆积。
4、冲床速度要与开卷速度配合
冲床速度通常以SPM表示,还需要结合每次送料长度计算材料运行速度。例如冲床为60SPM,每次送料200mm,理论送料速度约为12米/分钟。开卷机应能够根据料环变化及时启停,避免放料过慢影响送料,也要防止放料过多造成材料堆积。
5、根据材料和换料需求增加辅助装置
彩涂板、铝板、铜带等表面不宜摩擦的材料,可以配置光电感应,通过非接触方式检测料环位置。换卷较频繁、小批量多规格生产时,可以考虑双头开卷机,一侧放卷时另一侧提前装料,减少换卷占用的生产时间。
因此,冲床配开卷机时,建议先准备材料材质、宽度、厚度、单卷重量、内外径、冲床SPM和送料步距。晋志德可根据这些实际参数进行匹配,再确定开卷机型号及压料臂、光电感应、刹车装置等配置,使设备更符合现场生产需求。