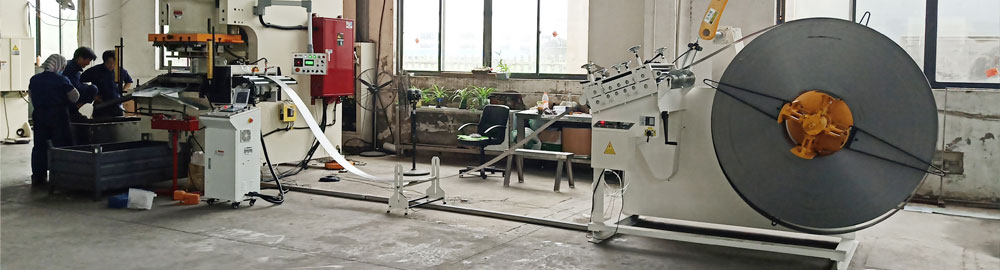
——"晋志德机械"专注于开卷机、矫正机等自动化
设备的研发生产。
专注、专业、高品质!
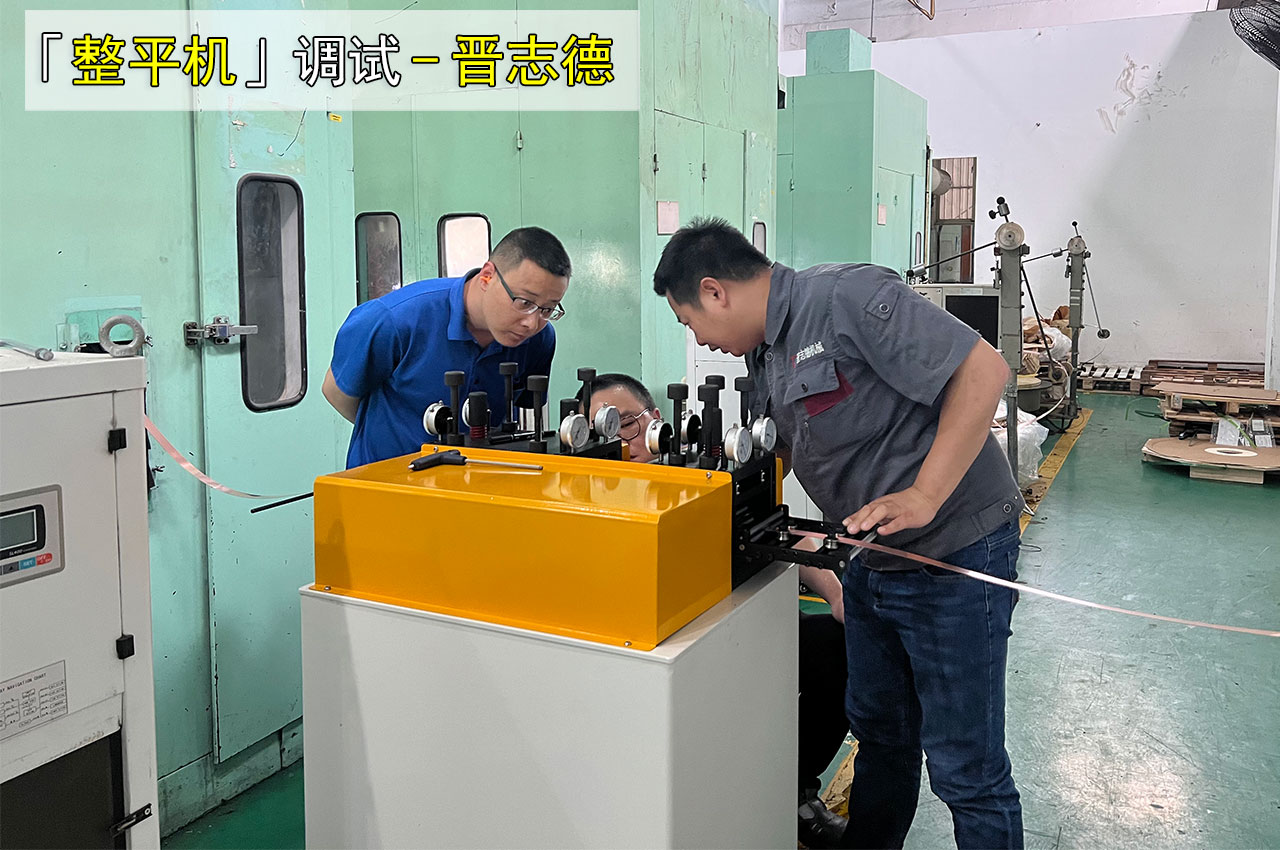
整平机要把材料调平整,主要方法是先根据材料厚度和宽度完成穿料与对中,再通过观察出料后的上翘、下弯和左右跑偏情况,对整平滚轮的下压量进行小幅调整。如果材料经过整平后仍沿原方向弯曲,可以适当增加整平量;如果出现反向弯曲,则说明整平量可能偏大,需要适当回调;如果材料向左或向右跑偏,则要检查左右调节量、挡料位置以及前后设备的送料中心。晋志德建议实际调机时采用“先试料、看效果、再微调”的方式,不宜一次调整过多。
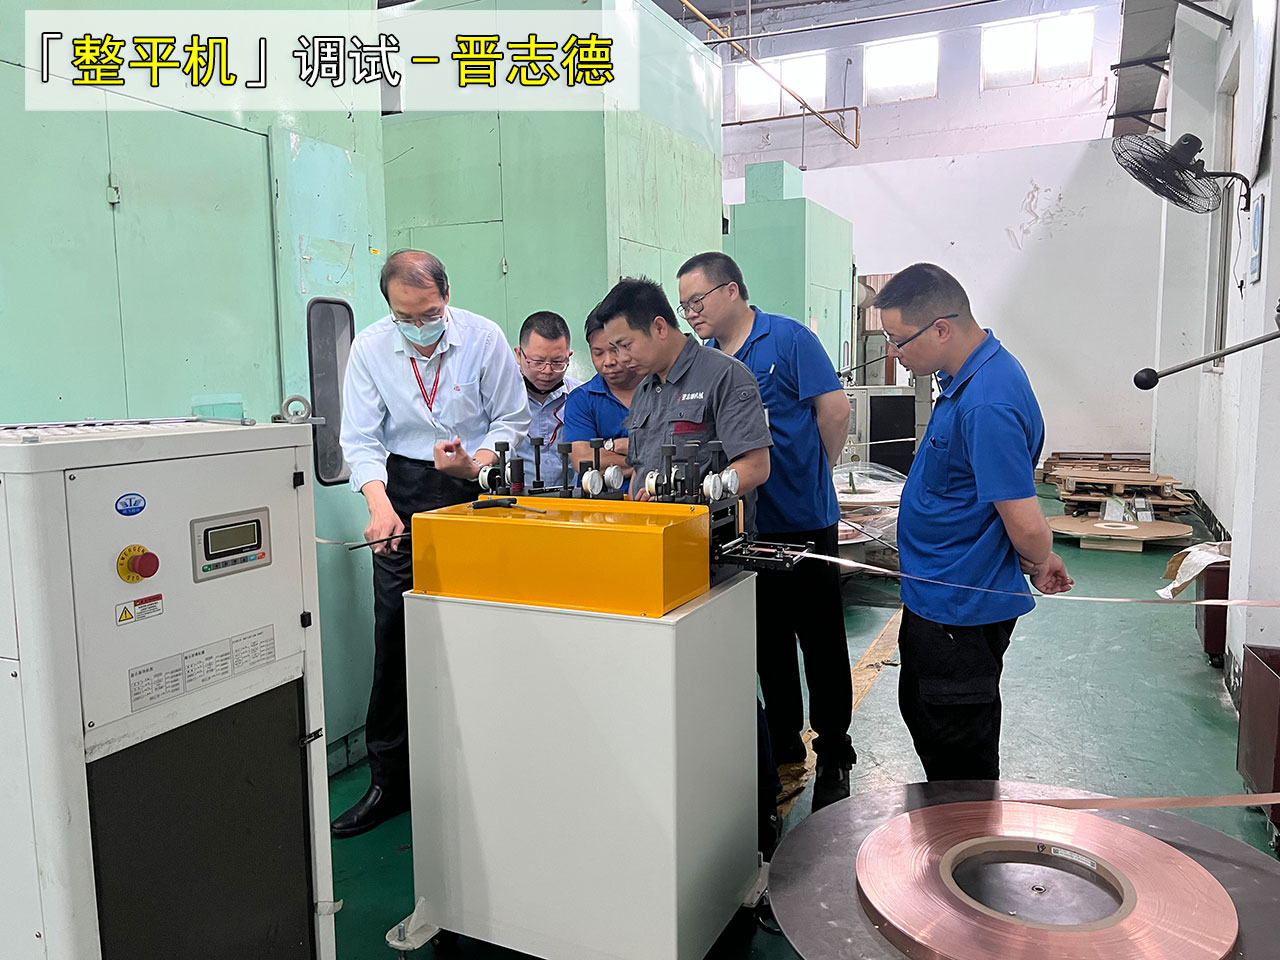
下面结合整平机的实际使用过程,具体介绍整平机怎么调平整以及日常使用方法。
1、调平之前先确认材料和设备状态
使用整平机之前,需要先确认卷料的厚度、宽度和材质,并查看当前材料是否处于设备允许的加工范围内。钢带、不锈钢带、铝带等材料在厚度、硬度以及原始卷曲程度方面存在差异,因此整平时所需要的下压量也会有所不同。
开机前还要检查整平滚轮表面。如果滚轮上附着铁屑、碎料或其他异物,材料通过时可能出现压痕或划伤。确认设备周围没有影响运行的物品后,可以接通电源,先采用手动或点动方式试运行,观察滚轮转动以及相关动作是否正常,再开始穿料。
2、材料进入整平机后先调整送料位置
卷料进入整平机时,应根据材料宽度调整入口处的挡料轮或导向装置,让材料尽量沿着整平机送料中心运行。
挡料轮不能把材料夹得过紧,否则容易增加运行阻力;间隙也不能留得过大,否则材料在送料过程中容易左右摆动。调整完成后,可以点动设备,让材料缓慢进入整平滚轮,并观察材料是否存在明显偏斜。
如果整平机与材料架、送料机配套使用,还应检查几台设备的送料方向是否基本一致。材料如果斜着进入整平机,即使滚轮压力调整合适,也可能在运行过程中发生跑偏。
3、整平机怎么调平整,主要看出料后的弯曲方向
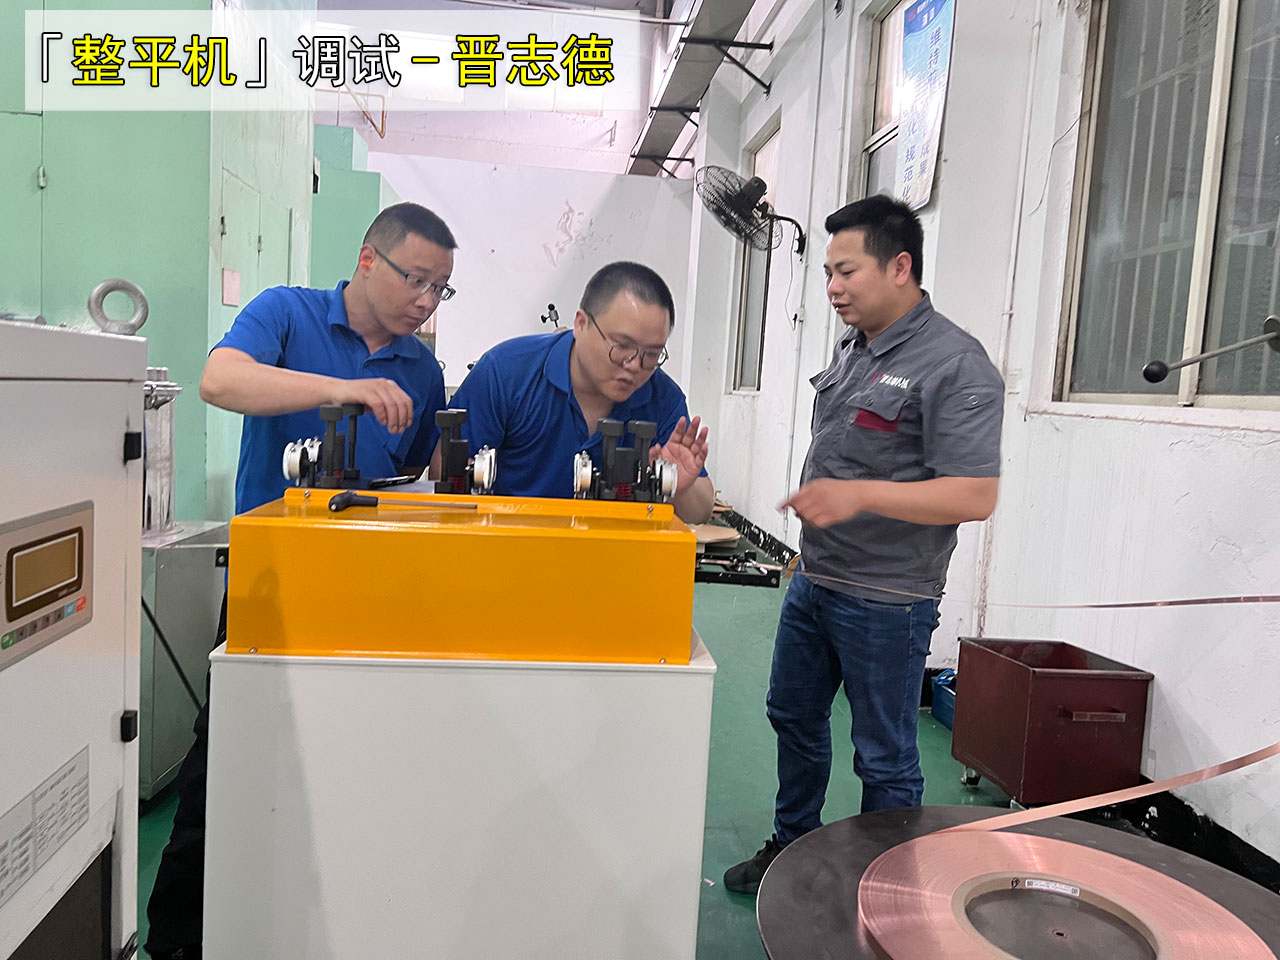
调试时,可以使用与正式生产相同规格的材料进行试料。先送出一小段,然后把材料放在比较平整的工作面上,观察材料的弯曲情况。
如果材料原来向上翘,经过整平机以后仍然明显向上翘,通常说明当前整平量偏小。这时可以适当增加整平滚轮的下压量,再送出一段材料重新观察。
如果材料原来向上翘,经过整平后却明显向下弯,则可能是下压量偏大。这种情况下需要适当回调,减少整平量。
整平机调节过程中比较重要的一点就是“小幅调整”。每调整一次手轮,就试送一段材料,根据出料结果决定下一次调整方向。反复几次以后,材料弧度会逐渐接近生产需要的状态。
4、整平机一边高一边低、左右跑偏怎么调
如果材料前后方向已经比较平,但出现一边高、一边低,或者送料过程中不断向左、向右偏,需要检查整平滚轮左右两侧的调节状态。
可以先查看左右调节刻度是否存在较大差异。如果一侧下压较多、另一侧下压较少,材料两侧受到的作用力不同,就可能影响走料状态。此时应结合材料偏移方向进行小幅修正,然后继续点动送料观察。
同时还要检查入口挡料轮是否偏向一边,以及料卷本身有没有收卷不齐、边缘状态不同等问题。如果连接了送料机,还应查看整平机出口与送料机入口是否对正。
因此,遇到跑偏不要只调整整平手轮,而是要把左右整平量、挡料位置、卷料状态和送料中心放在一起检查。
5、调平以后如何正常使用整平机
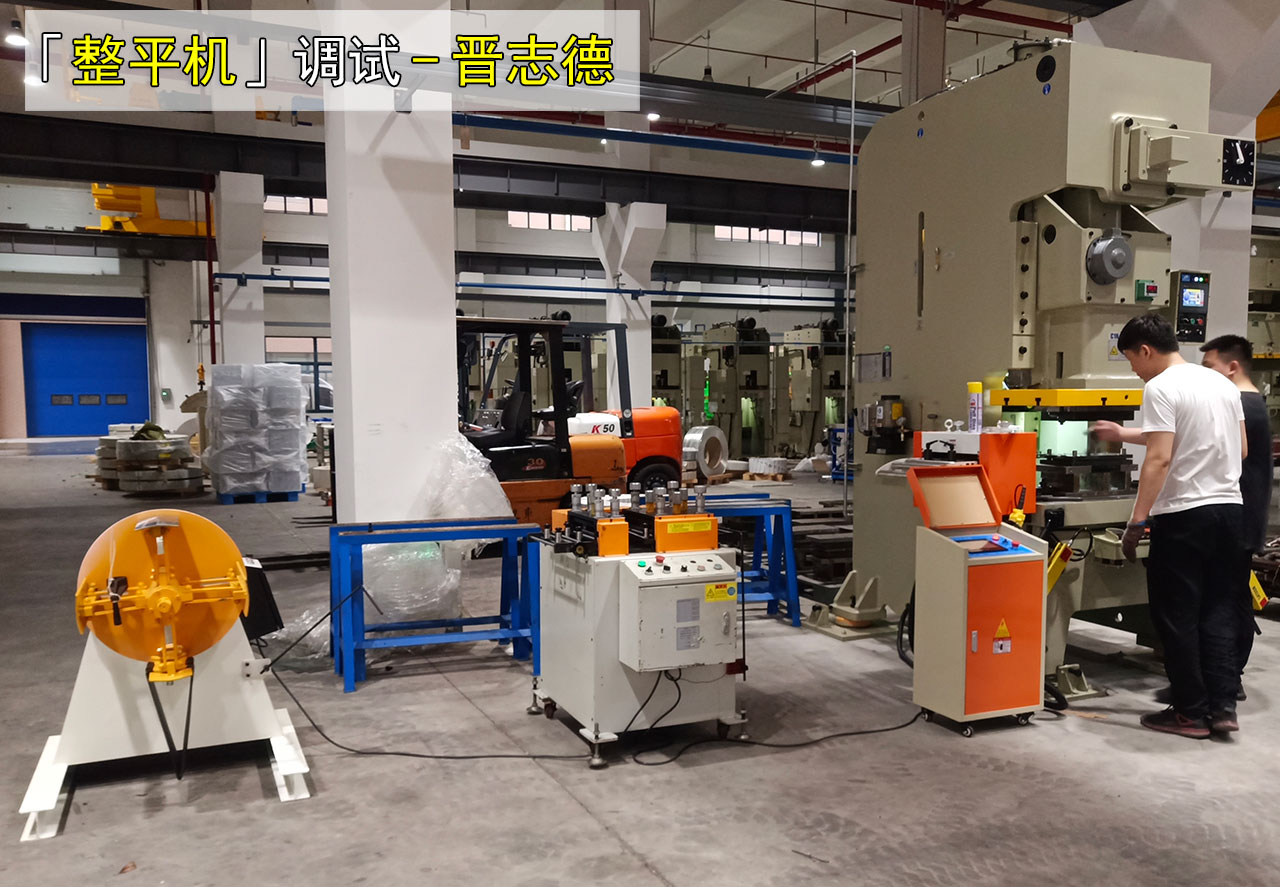
材料经过多次试料后,如果上翘、下弯和左右偏移已经调整到当前生产所需状态,就可以继续穿料,并与后端送料机、冲床等设备配合使用。
开始连续送料时,可以先以点动或较低速度运行一段距离,观察材料经过整平机后的状态是否稳定,同时查看材料在设备之间形成的料环是否合适。确认运行符合当前生产要求后,再按照现场工艺进行正常送料。
需要注意的是,更换材料规格后通常需要重新调平。例如材料由薄变厚、由窄变宽,或者更换了不同材质,即使使用的是同一台整平机,也不能简单照搬之前的调节位置。
日常生产中,可以把经常加工的材料厚度、宽度、材质以及对应的调节刻度记录下来。下次加工相同规格时,可以把记录参数作为初始位置,然后根据当前卷料的实际状态进行微调。
整平机怎么调平整,可以简单理解为:材料还往原方向弯,就适当增加整平量;材料反方向弯,就适当减少整平量;材料左右跑偏,就检查左右调节量和送料位置。整平效果并不是依靠一次调整完成,而是通过试料和小幅修正逐渐找到适合当前材料的调节位置。
晋志德整平机可结合不同卷料厚度、宽度、材质以及冲压送料方式进行相应配置。由于不同型号设备的整平滚轮数量、滚径、调节结构以及适用料厚有所不同,实际操作时应以对应设备的使用要求为基础,再结合材料试平结果进行调整。对于刚接触整平机的操作人员,掌握“材料对中、短料试平、观察弧度、小幅调整、再次确认”这一技巧,就能轻松完成设备调试。